
 English
 русский
 عربى
Buồng phun tự động bằng robot là một hệ thống phủ thông minh, không người lái. Được trang bị hệ thống phun tự động bằng robot, hệ thống tuần hoàn không khí ở nhiệt độ ổn định và hệ thống lọc khí thải ...
Xem chi tiết
Công ty Yueze Environmental Protection cung cấp các giải pháp xử lý bề mặt công nghiệp trọn gói, tuân thủ các tiêu chuẩn với công nghệ chuyên nghiệp và tay nghề tinh xảo.
 Nhận yêu cầu
2026-09-04
Nội dung
Đưa tay dọc theo khung của một chiếc máy kéo được bảo quản tốt hoặc một tủ điện ngoài trời sau nhiều năm nắng mưa muối đường: lớp sơn hoàn thiện vẫn mịn, dày và nguyên vẹn một cách cứng đầu. Độ bền đó hiếm khi đến từ sơn lỏng. Nó xuất phát từ việc phủ bột, và câu trả lời ngắn gọn cho cách thức hoạt động của nó là: bột khô được nghiền mịn được tích điện, phần kim loại được nối đất sẽ kéo các hạt tích điện lên bề mặt và xung quanh các cạnh của nó, sau đó nhiệt của lò sẽ tan chảy và liên kết hóa học với bột thành một màng cứng liên tục. Không có dung môi để bay hơi, không có giọt nước nào bị chảy xệ và độ dày được tạo ra trong một lần duy nhất.
Hướng dẫn dưới đây sẽ tìm hiểu về thành phần hóa học bên trong bột, tính chất vật lý làm cho bột dính, ba giai đoạn của quy trình, so sánh bột với sơn lỏng và thiết bị mà một dây chuyền hoàn chỉnh cần để thực hiện tất cả những điều này một cách đáng tin cậy, hết ca này đến ca khác.
Sơn tĩnh điện không chỉ đơn giản là loại bỏ chất lỏng; nó là một công thức được xây dựng cho một phương pháp ứng dụng khác. Trước khi được nghiền thành bột, vật liệu này là hỗn hợp tan chảy của bốn nhóm thành phần chức năng:
Hỗn hợp này được ép đùn, làm nguội và nghiền thành các hạt mịn, thường được đo bằng hàng chục micromet, do đó nó chảy như bột nhưng có thể được phun qua súng gần giống như chất lỏng.
Công thức nhiệt rắn – polyester, epoxy, lai epoxy-polyester, polyurethane – chiếm ưu thế trong hoàn thiện công nghiệp. Trong quá trình nướng, nhựa và chất kết mạng phản ứng thành một mạng lưới phân tử không thể tan chảy lại. Tính không thể đảo ngược đó là yếu tố giúp các bộ phận được sơn tĩnh điện có khả năng chống lại hóa chất, nhiệt và va đập.
Bột nhựa nhiệt dẻo – nylon, PVC, polyethylene – melt and flow without chemical change, so they can be remelted. They are chosen for thick, tough, functional films on products such as dishwasher racks, fencing and pipe fittings.
Cho dù buồng sơn được vận hành thủ công hay hoàn toàn tự động và cho dù bộ phận đó là giá đỡ nhỏ hay vật đúc nặng hai tấn thì mọi công việc sơn tĩnh điện đều trải qua ba giai đoạn giống nhau: chuẩn bị bề mặt, phủ bột đã tích điện, xử lý màng.
Bột bám dính thông qua tiếp xúc trực tiếp và lực tĩnh điện, do đó, bất cứ thứ gì còn sót lại trên kim loại – dầu gia công, rỉ sét, cặn máy, độ ẩm – sẽ trở thành một lớp yếu bị mắc kẹt dưới lớp hoàn thiện. Sự chuẩn bị kém hiếm khi xuất hiện tại gian hàng; vài tháng sau, nó xuất hiện dưới dạng bong tróc, phồng rộp hoặc ăn mòn dưới một lớp màng trông hoàn hảo.
Quá trình chuẩn bị thường kết hợp tẩy dầu mỡ bằng kiềm hoặc rửa chuyển hóa loại phốt phát để loại bỏ dầu bằng chất mài mòn hoặc phun bi để loại bỏ rỉ sét và cặn bám trên vật đúc và mối hàn. Đối với các vật đúc nặng và kết cấu thép, việc phun cát không phải là tùy chọn – đó là bước mà toàn bộ quá trình hoàn thiện phụ thuộc vào.
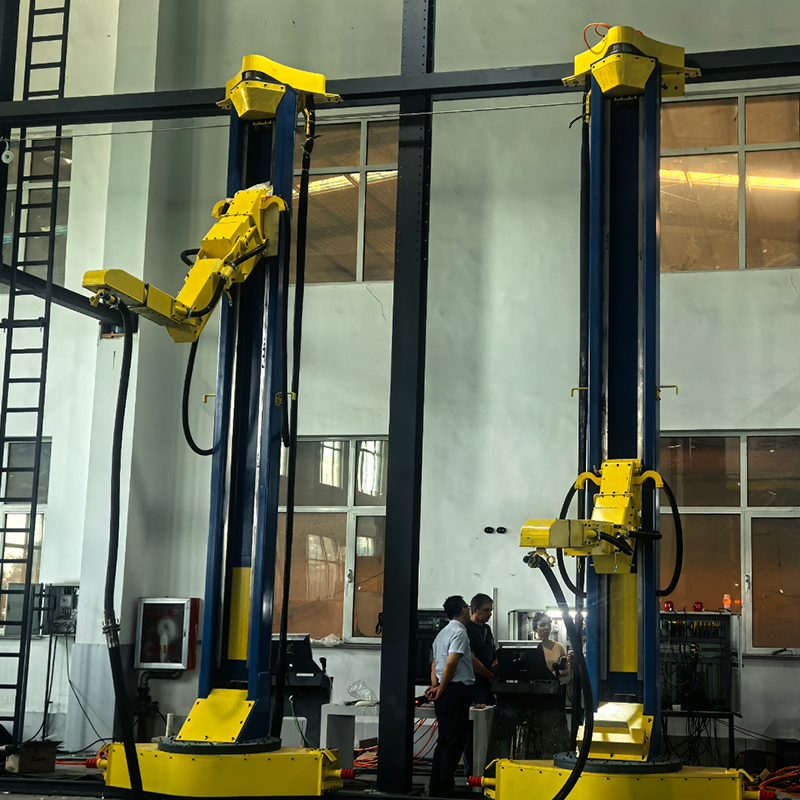 Phòng chà nhám & Máy phun cát tự động để chuẩn bị bề mặt Trước khi phun bột, các vật đúc nặng và thép kết cấu cần được phun cát để loại bỏ rỉ sét, cặn và lớp phủ cũ để lớp hoàn thiện có thể bám dính. Thiết bị này cung cấp khả năng phun nổ tự động, khép kín cùng với việc loại bỏ bụi, khiến đây trở thành bước tiền xử lý quan trọng đáng được xem xét. Xem sản phẩm →
Bên trong buồng, bột được rút ra từ phễu hóa lỏng – một thùng chứa giữ cho bột lơ lửng trong không khí sủi bọt nhẹ để bột di chuyển qua các ống như chất lỏng – và được đưa đến súng phun. Trong cách thiết lập phổ biến nhất, sạc hào quang, một điện cực cao áp ở đầu súng, thường chạy ở tốc độ hàng chục kilovolt , làm ion hóa không khí xung quanh và truyền điện tích âm cho các hạt khi chúng rời khỏi súng. Bộ phận được nối đất sẽ kéo đám mây tích điện về phía chính nó và các hạt giữ điện tích đó đủ lâu để bám dính trong suốt quá trình xử lý và vận chuyển đến lò nướng.
Hai tác dụng làm cho phương pháp này có hiệu quả rõ rệt. Bao bọc xung quanh có nghĩa là các hạt tích điện theo điện trường lên các cạnh, các cạnh và thậm chí cả mặt sau của bộ phận. Xây dựng tự giới hạn có nghĩa là khi lớp tích điện tăng lên, nó bắt đầu đẩy lùi bột đi vào, giữ cho độ dày màng đồng đều ở mức hợp lý - thường là khoảng 50 đến 100 micromet (2 đến 4 triệu) trong một lần thực hiện, sơn lỏng xây dựng sẽ cần nhiều lớp sơn để phù hợp.
Hai biến thể quan trọng trong sản xuất. Súng Tribo nạp bột bằng ma sát chứ không phải điện áp cao và chạm tới các hốc sâu nơi trường hào quang gặp khó khăn, trong khi việc nhúng tầng sôi tạo ra các lớp phủ chức năng rất dày trên các bộ phận như thân van.
Ứng dụng chỉ phủ bột lên một phần; lò nướng làm cho nó trở thành một lớp phủ. Hầu hết các loại bột nhiệt rắn sẽ đông cứng lại khi kim loại đạt tới mức gần như 160 đến 200°C (khoảng 320 đến 390°F) và giữ nhiệt độ đó trong 10 đến 20 phút , với các giá trị chính xác do bảng dữ liệu của nhà sản xuất bột đặt ra. Khi bộ phận nóng lên, ba điều xảy ra theo trình tự:
Việc kiểm soát quá trình xử lý phải được đo lường trên kim loại chứ không chỉ trong không khí trong lò. Một lớp màng chưa được xử lý sẽ trở nên trắng phấn, xỉn màu và không đạt được kết quả thử nghiệm hóa học; bánh nướng quá chín sẽ vàng và giòn. Đối với các chất nền nhạy cảm với nhiệt như ván sợi mật độ trung bình, bột chữa được ở nhiệt độ thấp và chịu được tia cực tím sẽ tan chảy nhẹ nhàng và cứng lại trong vòng vài giây dưới đèn cực tím.
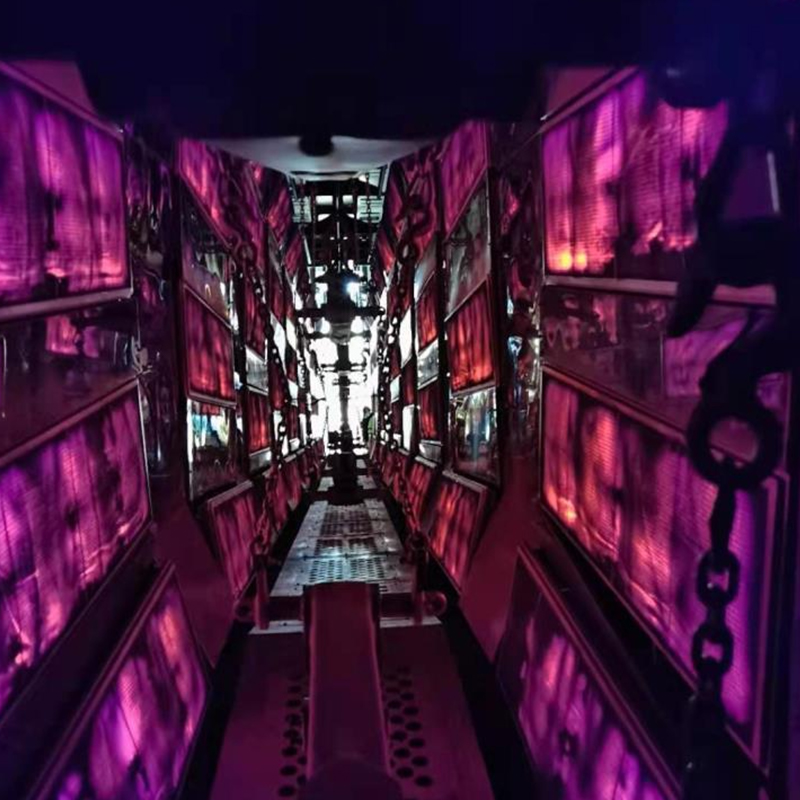 Phòng sấy công nghiệp để xử lý bột và khử nước Chất lượng xử lý xác định xem màng sơn tĩnh điện có bền hay bị phấn và giòn. Phòng sấy này cung cấp khả năng lưu thông không khí nóng đồng đều, kiểm soát nhiệt độ ổn định chính xác và các chế độ sưởi có thể tùy chỉnh, giúp người mua có được lớp hoàn thiện đồng nhất, được xử lý hoàn toàn. Xem sản phẩm →
Toàn bộ quá trình dựa trên một quy tắc vật lý: điện tích trái dấu thu hút . Trong thực tế, có hai chi tiết quyết định liệu lớp hoàn thiện có đồng đều hay không.
Bộ phận này phải được nối đất thực sự thông qua các móc và móc treo sạch sẽ. Bột nướng còn sót lại sẽ cách nhiệt móc, làm giảm lực hút và tạo ra các màng mỏng, loang lổ cùng với lượng sơn phun quá lãng phí – đó là lý do tại sao các cửa hàng có kỷ luật sẽ đốt hoặc thay móc theo một lịch trình cố định.
Các góc sâu, rãnh và hốc tự bảo vệ khỏi điện trường, vì vậy bột tích điện có xu hướng tránh chính xác những khu vực cần được bảo vệ nhất. Các nhà thiết kế đường dây trả lời bằng cách bố trí súng cẩn thận, súng tự động chuyển động qua lại, giảm điện áp gần hốc hoặc súng ma sát trên hình học phức tạp.
Sơn bột và sơn lỏng đều có thể trông đẹp ngay trong ngày đầu tiên; sự khác biệt thể hiện ở chi phí, sự tuân thủ và độ bền:
| Khía cạnh | sơn tĩnh điện | Sơn lỏng |
|---|---|---|
| Hãng vận chuyển | Bột khô, không dung môi | Dựa trên dung môi hoặc nước |
| phát thải VOC | Về cơ bản là không có | Đáng kể đối với các loại dung môi |
| phun quá nhiều | Được thu thập và tái sử dụng bằng hệ thống phục hồi | Bị mất; cần lọc khí thải |
| Phim cho mỗi ứng dụng | Đường chuyền đơn dày, thường là 50–100 µm | Mỏng; một số áo khoác để xây dựng bằng nhau |
| Làm cứng | Lò sấy, liên kết ngang hóa học | Làm khô không khí hoặc nướng, bay hơi dung môi |
| Phù hợp nhất cho | Các bộ phận dẫn điện chịu được nhiệt độ nướng | Phạm vi rộng, bao gồm các mặt hàng nhạy cảm với nhiệt |
Đối với một nhà máy cân nhắc việc tuân thủ VOC, chất thải nguyên liệu và sản lượng, những hàng đó thường giải quyết lập luận có lợi cho bột.
Ở khối lượng sản xuất, sơn tĩnh điện không phải là một chiếc máy đơn lẻ mà là một chuỗi thiết bị cân bằng di chuyển ở tốc độ băng tải. Một dây chuyền công nghiệp hoàn chỉnh thường bao gồm:
Mỗi giai đoạn hạn chế các giai đoạn khác: thời gian dừng của lò phụ thuộc vào tốc độ băng tải, luồng không khí trong buồng phụ thuộc vào thiết kế thu hồi và cách bố trí móc trên băng tải ảnh hưởng đến cả nền tảng và tính đồng nhất của màng. Do đó, những người mua có kinh nghiệm sẽ bắt đầu từ bộ phận, công suất và thông số kỹ thuật hoàn thiện, sau đó quay trở lại thiết bị. Để biết thông tin chi tiết theo từng trạm, hãy xem dây chuyền sản xuất sơn phủ thực sự bao gồm những thiết bị gì .
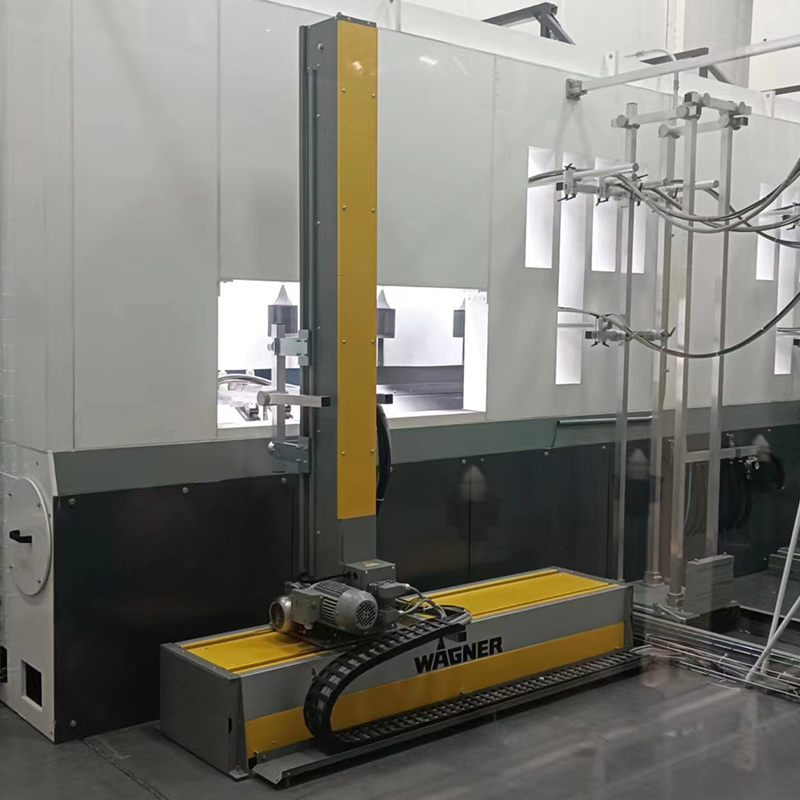 sơn tĩnh điện Line for Metal Workpiece Finishing Vì vị trí dừng của lò, luồng không khí trong buồng và thiết kế băng tải đều tương tác với nhau nên nhiều người mua thích một giải pháp tích hợp hoàn chỉnh. Dây chuyền sơn tĩnh điện tự động này bao gồm ứng dụng và xử lý bằng khả năng tái chế bột cao, không phát thải VOC và có đầy đủ các tùy chọn tùy chỉnh. Xem sản phẩm →
Bất kỳ bộ phận dẫn điện nào chịu được nhiệt độ xử lý đều là ứng cử viên và trong các nhà máy thực tế, danh sách này rất dài:
Vật đúc xốp đáng được chú ý đặc biệt: không khí và độ ẩm bị giữ lại gây ra các lỗ kim thoát khí trừ khi các bộ phận được nung trước hoặc bột có chứa các chất phụ gia khử khí và trọng lượng của chúng đòi hỏi phải treo và vận chuyển chắc chắn. của chúng tôi giải pháp sơn đúc và đối trọng cho thấy cách nổ, treo, phun và xử lý được thiết kế xung quanh loại phôi nặng này.
Hầu hết các lỗi hoàn thiện đều bắt nguồn từ một nguyên nhân cụ thể và có thể khắc phục được:
Sơn tĩnh điện hoạt động hiệu quả vì nó kết hợp nguyên lý vật lý đơn giản với phản ứng hóa học được kiểm soát dưới nhiệt. Việc chuẩn bị, sạc và bảo dưỡng đều phải đúng, bởi vì không có công đoạn nào có thể bù đắp cho công đoạn khác. Giữ sự cân bằng đó ổn định, hết ca này đến ca khác, là điều mà một dây chuyền sơn tĩnh điện được xây dựng có mục đích được thiết kế để thực hiện - và đó là lý do tại sao các nhà máy coi dây chuyền này như một hệ thống, chứ không phải là một tập hợp các máy móc, là những dây chuyền mà khách hàng tiếp tục quay trở lại.

Buồng phun tự động bằng robot là một hệ thống phủ thông minh, không người lái. Được trang bị hệ thống phun tự động bằng robot, hệ thống tuần hoàn không khí ở nhiệt độ ổn định và hệ thống lọc khí thải ...
Xem chi tiết
Buồng phun sơn cho xe tải hạng nặng là một xưởng sơn phủ chuyên nghiệp quy mô lớn, được thiết kế đặc biệt cho các thiết bị quá khổ và nặng. Với hệ thống tuần hoàn không khí mạnh mẽ, hệ thống sưởi ấm v...
Xem chi tiết
Buồng phun và chà nhám di động có thể thu gọn là một trạm làm việc phủ linh hoạt, tiết kiệm không gian và đa chức năng. Với cấu trúc di động dạng ống lồng và hệ thống lọc bụi và sương sơn tích hợp, má...
Xem chi tiết
Được sử dụng rộng rãi trong các chi tiết kim loại như phần cứng, phụ tùng ô tô, máy móc kỹ thuật, đồ nội thất kim loại, nắp cống nghệ thuật, các công trình đô thị và các linh kiện chính xác, thích hợp...
Xem chi tiết
Dây chuyền sơn phun là một hệ thống phủ tự động hoàn chỉnh, bao gồm các quy trình phun, sấy, đóng rắn và vận chuyển. Sản phẩm có đặc điểm hoạt động ổn định, hiệu quả phun đồng đều và khả năng bịt kín ...
Xem chi tiết
Dây chuyền sơn phủ chuyên nghiệp được thiết kế đặc biệt cho các sản phẩm đúc cỡ lớn và các bộ phận xe tải hạng nặng, áp dụng cho nhiều loại sản phẩm đúc cỡ lớn (sản phẩm đúc kỹ thuật, sản phẩm đúc thi...
Xem chi tiết
Dây chuyền sơn chuyên nghiệp được thiết kế đặc biệt cho việc sản xuất và tân trang thân xe bồn chở ngũ cốc, áp dụng cho nhiều loại xe bồn chở ngũ cốc khác nhau (xe bồn vận chuyển ngũ cốc, xe bồn chở n...
Xem chi tiết
Dây chuyền phun phủ chuyên nghiệp được thiết kế đặc biệt cho vỏ động cơ, áp dụng cho nhiều loại vỏ động cơ khác nhau (vỏ động cơ xe điện, vỏ động cơ công nghiệp, vỏ động cơ gia dụng, vỏ động cơ chịu n...
Xem chi tiết
Dây chuyền tự động hóa bàn lăn, chạy bằng điện với công suất đầu ra ổn định, chủ yếu bao gồm các con lăn thép chất lượng cao, động cơ truyền động và hệ thống điều khiển thông minh. Sản phẩm được lắp đ...
Xem chi tiết
Hệ thống băng tải trên cao tổng quát, chạy bằng điện với công suất ổn định, chủ yếu bao gồm đường ray, giá đỡ treo, thiết bị truyền động và hệ thống điều khiển thông minh. Máy sử dụng phương pháp lắp ...
Xem chi tiết
Máy hút bụi chạy bằng điện với công suất ổn định, chủ yếu bao gồm chụp hút bụi, bộ lọc, quạt, hệ thống điều khiển và thiết bị xả tro. Thiết bị này sử dụng phương pháp lắp đặt trên cao hoặc trên sàn (t...
Xem chi tiết
Bộ lọc sương sơn khô là một thành phần cốt lõi trong xử lý sương sơn, chủ yếu được làm từ các vật liệu lọc chất lượng cao (sợi thủy tinh, than hoạt tính, vải không dệt). Sản phẩm có các lỗ lọc dày đặc...
Xem chi tiếtXây dựng hệ thống sơn phủ công nghiệp theo yêu cầu của bạn
Hãy gửi cho chúng tôi thông tin về phôi gia công, năng lực sản xuất, quy trình phủ lớp, bố trí xưởng và các yêu cầu về môi trường. Yueze sẽ giúp đánh giá dự án của bạn và phát triển giải pháp phủ, vận chuyển, sấy khô và xử lý môi trường phù hợp.
Menu chính
Sản phẩm
Liên hệ với chúng tôi
Địa chỉ công ty:
Không. Số 12, Đại lộ Park, Khu công nghiệp Shanggang, Jianhu, thành phố Yancheng, tỉnh Giang Tô
Hãy nhắn tin cho chúng tôi ngay bây giờ!

Hãy theo dõi chúng tôi: