
 English
 русский
 عربى
Buồng phun tự động bằng robot là một hệ thống phủ thông minh, không người lái. Được trang bị hệ thống phun tự động bằng robot, hệ thống tuần hoàn không khí ở nhiệt độ ổn định và hệ thống lọc khí thải ...
Xem chi tiết
Công ty Yueze Environmental Protection cung cấp các giải pháp xử lý bề mặt công nghiệp trọn gói, tuân thủ các tiêu chuẩn với công nghệ chuyên nghiệp và tay nghề tinh xảo.
 Nhận yêu cầu
2026-09-25
Nội dung
Trên sàn thép của một nhà máy linh kiện ô tô, quyết định chuyển từ sơn lỏng sang sơn bột hiếm khi xuất phát từ một thất bại nghiêm trọng nào. Nó thường hình thành từ từ: một vết phồng rộp trong suốt đang được bảo hành, lời phàn nàn về việc phun quá nhiều từ kiểm toán viên OEM, hóa đơn xử lý dung môi không ngừng tăng lên. Vào thời điểm một kỹ sư quy trình bắt đầu nghiên cứu sơn tĩnh điện cho ô tô , câu hỏi không còn là có nên loại bỏ vòng sơn lỏng hay không. Câu hỏi đặt ra là làm thế nào để xây dựng một dây chuyền sản xuất bột có dung sai cho hàng nghìn bộ phận mỗi ca mà không biến việc bảo trì thành công việc toàn thời gian thứ hai.
Bắt đầu với chính bộ phim. Một loại bột nhiệt rắn được xây dựng để 60 đến 100 micron (2,4 đến 4,0 triệu) màng được xử lý trong một lần duy nhất, trong khi sơn lót và sơn phủ ô tô gốc dung môi thường chỉ đạt 25 đến 35 micron. Lớp màng dày hơn, được liên kết ngang hoàn toàn giúp hấp thụ tác động của sỏi và giữ hơi ẩm khỏi bề mặt. Trên giá treo được xử lý trước một cách chính xác, sự khác biệt đó nhanh chóng xuất hiện trong thử nghiệm phun muối: các bộ phận được hoàn thiện bằng bột thường sẽ chịu được thời gian phơi sáng gần gấp đôi trước khi xuất hiện rỉ sét đỏ so với các bộ phận được sơn chất lỏng.
Trường hợp kinh tế cũng trực tiếp như vậy. Trong buồng phun chất lỏng thông thường, hiệu suất chuyển giao nằm trong khoảng từ 40 đến 60%. Hệ thống bột với lực đẩy phục hồi lốc xoáy sử dụng vật liệu trên 95 phần trăm vì phần sơn thừa được kéo trở lại phễu cấp liệu và tái sử dụng. Trên một dây chuyền mà bộ phận chỉ giữ lại 60 gam cho mỗi 500 gam mà súng nạp vào, tốc độ thu hồi đó giúp tiết kiệm hàng trăm kg vật liệu phủ mỗi tháng.
Áp lực điều chỉnh hoàn thành cuộc tranh luận. Bột thải ra VOC không đáng kể, không tạo ra chất thải dung môi nguy hiểm và lượng phun quá mức không được thu hồi thường có thể được xử lý như chất thải rắn không nguy hại. Đối với các nhà máy đàm phán lại giấy phép không khí ở mỗi chu kỳ gia hạn, điều này giúp đơn giản hóa việc tuân thủ và cắt giảm chi phí giám sát.
| Tài sản | Sơn tĩnh điện | Sơn lỏng |
|---|---|---|
| Độ dày màng điển hình | 60–100 micron | 25–35 micron |
| Sử dụng vật liệu | 95–98% có phục hồi | 40–60% |
| Nội dung VOC được áp dụng | không đáng kể | 300–600 g/L |
| Bảo hiểm cạnh và lõm | Tốt | Trung bình |
| Đường dẫn làm lại | Đốt cháy hoặc dải hóa chất | Cát và sơn lại |
Không phải mọi bộ phận đều thuộc dòng bột. Các tấm ngoại thất lớn, phẳng, loại A như cửa, chắn bùn và vỏ mui vẫn thường được sơn bằng hệ thống chất lỏng vì bột sơn ở tốc độ sản xuất có thể để lại kết cấu vỏ cam nhẹ trên bề mặt rộng. Tuy nhiên, một danh sách dài các thành phần gầm xe, khung gầm và pin-điện thực sự phù hợp hơn với bột:
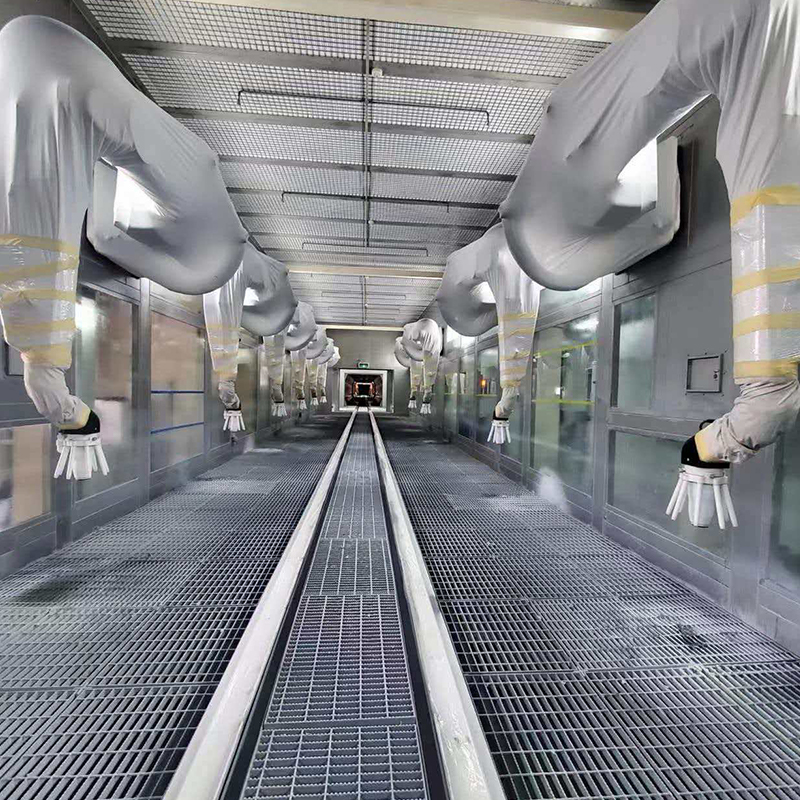 Dây chuyền phun sơn cho bánh xe ô tô Dây chuyền phun sơn chuyên nghiệp được thiết kế đặc biệt để sản xuất và tân trang bánh xe ô tô, áp dụng cho nhiều loại bánh xe ô tô khác nhau (bánh xe thép, hợp kim nhôm,... Xem sản phẩm →
Dây chuyền sản xuất bột không phải là một buồng phun vinh quang. Đó là một chuỗi phối hợp gồm năm giai đoạn phải luôn cân bằng:
Dây chuyền chỉ hoạt động khi các giai đoạn này ở trạng thái cân bằng. Nếu lò có gradient nhiệt độ lớn hơn ±5°C trên chiều rộng bộ phận , các phần dày và mỏng xử lý ở các tốc độ khác nhau, điều này tạo ra sự khác biệt về màu sắc trên các phần nhìn thấy được và độ cứng không nhất quán trên các phần chức năng. Nếu tốc độ băng tải thay đổi, thời gian dừng trong buồng phun sẽ thay đổi và độ dày màng sơn sẽ không đồng đều. Để biết thông tin chi tiết ở cấp độ thành phần về những gì nằm giữa đường hầm rửa và trạm làm mát, hãy xem bài viết của chúng tôi về dây chuyền sản xuất sơn có những thiết bị gì .
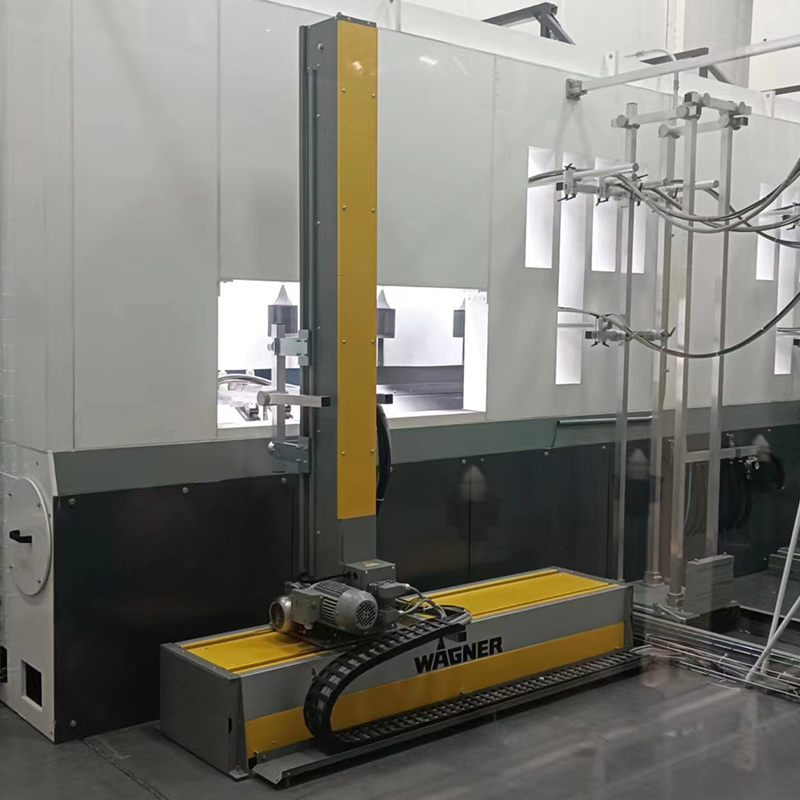 Dây chuyền sơn tĩnh điện Được sử dụng rộng rãi trong các phôi kim loại như phần cứng, phụ tùng ô tô, máy móc kỹ thuật, đồ nội thất bằng kim loại, nắp hố ga nghệ thuật, cơ sở đô thị và linh kiện chính xác... Xem sản phẩm →
Mua dây chuyền sơn tĩnh điện dùng cho ô tô khác với việc mua một gian hàng riêng lẻ. Bạn đang mua một lời hứa về năng suất: dây chuyền phải phủ X phần mỗi giờ, ở độ dày màng xác định, trong giới hạn chất lượng xác định và tiếp tục thực hiện việc đó trong nhiều năm. Mọi thông số kỹ thuật phải được kiểm tra dựa trên bốn con số đó.
Nhiều dòng linh kiện EV cũng kết hợp lớp sơn lót e-coat mỏng để chống ăn mòn với lớp bột trên cùng để chống mài mòn. Các nhà sản xuất cần xem các yếu tố này kết hợp với nhau như thế nào để sản xuất xe có thể xem lại giải pháp sản xuất ô tô và xe điện , bao gồm toàn bộ trình tự từ tiền xử lý đến kiểm tra cuối cùng.
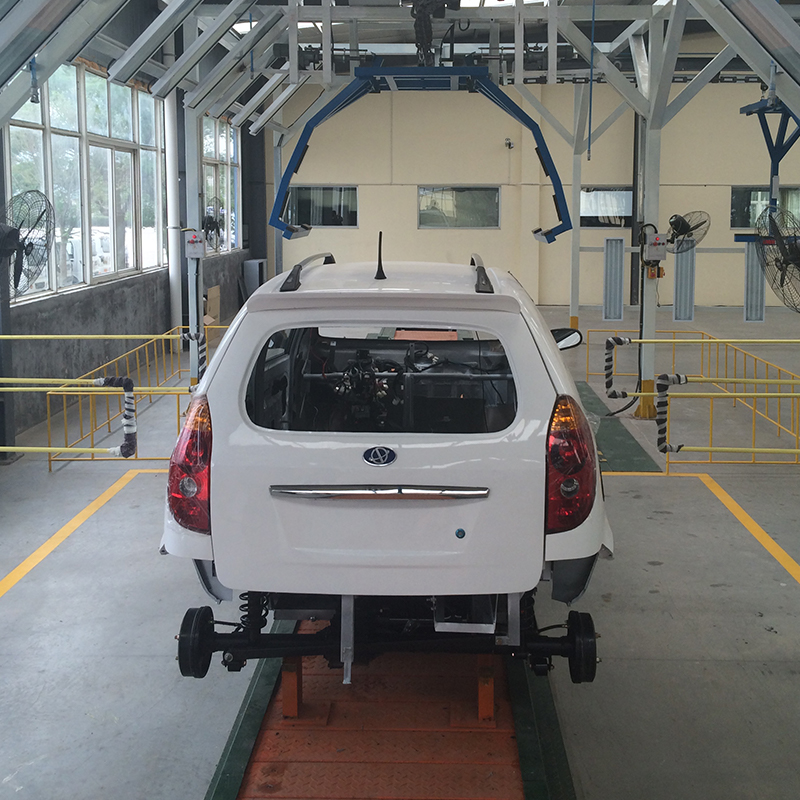 Dây chuyền sơn điện di cho xe điện Dây chuyền phủ điện di chuyên nghiệp được thiết kế đặc biệt cho xe điện (EV), áp dụng cho nhiều loại EV khác nhau (EV chở khách, EV thương mại, logi... Xem sản phẩm →
Khi đường truyền đi vào hoạt động, chất lượng được quyết định bằng số đo chứ không phải ý kiến. Đầu tiên là độ dày màng nhất quán . Sử dụng máy đo độ dày từ tính (đối với thép) hoặc máy đo dòng điện xoáy (đối với nhôm) tại cùng năm hoặc sáu điểm trên một số bộ phận trong mỗi ca và ghi lại kết quả. Sự chênh lệch hơn 15 micron giữa số đọc cao và thấp thường chỉ ra các vấn đề về tốc độ súng, khoảng cách hoặc luồng không khí.
Thứ hai là chữa khỏi hoàn toàn . Thử nghiệm chà MEK - lau bề mặt đã được xử lý bằng methyl ethyl ketone - cho bạn biết liệu bột có liên kết ngang hoàn toàn hay không. Hầu hết các thông số kỹ thuật của ô tô chấp nhận 25 đến 50 lần chà xát kép mà dung môi không thấm vào bề mặt. Kiểm tra độ cứng của bút chì hoạt động như một phương pháp dự phòng: nhiệt rắn được xử lý thường đo được 2H hoặc cao hơn.
Thứ ba là bảo hiểm ở những khu vực khó tiếp cận . Kiểm tra các hốc, cạnh và lỗ ren để tìm các vết kim loại trần do hiệu ứng lồng Faraday gây ra. Nếu các hốc trông mỏng, dây chuyền cần nhiều luồng không khí hơn hoặc điều chỉnh góc súng để đẩy bột vào các hốc đó.
Vỏ động cơ bằng nhôm và giá đỡ bằng gang tiềm ẩn nguy cơ: xả khí . Khi vật đúc xốp nóng lên trong lò bảo dưỡng, không khí bị mắc kẹt và cặn thoát ra từ nấm mốc sẽ nở ra và vỡ ra qua lớp màng vẫn đang nóng chảy, để lại những khuyết tật giống như miệng núi lửa. Bước khử khí trước khi nướng hoặc bột có độ chảy cao được pha chế dành cho chất nền xốp có thể ngăn chặn hầu hết các chất thải này.

Buồng phun tự động bằng robot là một hệ thống phủ thông minh, không người lái. Được trang bị hệ thống phun tự động bằng robot, hệ thống tuần hoàn không khí ở nhiệt độ ổn định và hệ thống lọc khí thải ...
Xem chi tiết
Lò nhiệt phân và buồng làm sạch là thiết bị xử lý bề mặt chuyên nghiệp nhằm bảo vệ môi trường. Lò nhiệt phân sử dụng công nghệ cracking nhiệt độ cao để loại bỏ sơn cũ, mỡ và cặn phủ. Buồng vệ sinh giú...
Xem chi tiết
Dây chuyền sơn phun là một hệ thống phủ tự động hoàn chỉnh, bao gồm các quy trình phun, sấy, đóng rắn và vận chuyển. Sản phẩm có đặc điểm hoạt động ổn định, hiệu quả phun đồng đều và khả năng bịt kín ...
Xem chi tiết
Xe đẩy hàng là thiết bị xử lý công nghiệp thiết thực và hiệu quả, được sử dụng rộng rãi trong các nhà máy, xưởng, kho hàng, trung tâm hậu cần và nhiều nơi khác. Nó bao gồm một bệ chịu lực chắc chắn, m...
Xem chi tiết
Dây chuyền sơn phủ chuyên nghiệp dành riêng cho sản xuất và tân trang thân xe tải, áp dụng cho nhiều loại xe tải khác nhau (xe tải hạng nặng, xe tải hạng nhẹ, xe bán tải, xe van, xe tải thương mại). C...
Xem chi tiết
Dây chuyền phun phủ chuyên nghiệp được thiết kế đặc biệt cho sản xuất và tân trang bánh xe ô tô, áp dụng cho nhiều loại bánh xe ô tô khác nhau (bánh xe thép, bánh xe hợp kim nhôm, bánh xe rèn, bánh xe...
Xem chi tiết
Dây chuyền phun phủ chuyên nghiệp được thiết kế đặc biệt cho sản xuất và tân trang bánh xe ô tô, áp dụng cho nhiều loại bánh xe ô tô khác nhau (bánh xe thép, bánh xe hợp kim nhôm, bánh xe rèn, bánh xe...
Xem chi tiết
Dây chuyền phun phủ chuyên nghiệp được thiết kế đặc biệt cho vỏ động cơ, áp dụng cho nhiều loại vỏ động cơ khác nhau (vỏ động cơ xe điện, vỏ động cơ công nghiệp, vỏ động cơ gia dụng, vỏ động cơ chịu n...
Xem chi tiết
Hệ thống băng tải trên cao tổng quát, chạy bằng điện với công suất ổn định, chủ yếu bao gồm đường ray, giá đỡ treo, thiết bị truyền động và hệ thống điều khiển thông minh. Máy sử dụng phương pháp lắp ...
Xem chi tiết
Hệ thống băng tải trên cao tổng quát, chạy bằng điện với công suất ổn định, chủ yếu bao gồm đường ray, giá đỡ treo, thiết bị truyền động và hệ thống điều khiển thông minh. Máy sử dụng phương pháp lắp ...
Xem chi tiết
Bộ lọc sương sơn khô là một thành phần cốt lõi trong xử lý sương sơn, chủ yếu được làm từ các vật liệu lọc chất lượng cao (sợi thủy tinh, than hoạt tính, vải không dệt). Sản phẩm có các lỗ lọc dày đặc...
Xem chi tiết
Cardboard Paint Arresto là thiết bị chuyên nghiệp dùng để thu gom và lọc sương sơn, chủ yếu được làm từ bìa carton sóng chất lượng cao, bông lọc và lớp phủ chống thấm nước. Sản phẩm có thiết kế dạng m...
Xem chi tiếtXây dựng hệ thống sơn phủ công nghiệp theo yêu cầu của bạn
Hãy gửi cho chúng tôi thông tin về phôi gia công, năng lực sản xuất, quy trình phủ lớp, bố trí xưởng và các yêu cầu về môi trường. Yueze sẽ giúp đánh giá dự án của bạn và phát triển giải pháp phủ, vận chuyển, sấy khô và xử lý môi trường phù hợp.
Menu chính
Sản phẩm
Liên hệ với chúng tôi
Địa chỉ công ty:
Không. Số 12, Đại lộ Park, Khu công nghiệp Shanggang, Jianhu, thành phố Yancheng, tỉnh Giang Tô
Hãy nhắn tin cho chúng tôi ngay bây giờ!

Hãy theo dõi chúng tôi: